除锈只是最简单的一档,真正体现技术的是面对"既要除掉、又不能伤底"的高难度工况时,参数表上那几十个变量的功夫。
在大众印象里,激光除锈的画面往往是一束光扫过钢结构表面,锈层褪去、金属变亮。这在激光清洗的能力谱系里,确实属于最基础的应用。真正拉开厂家之间差距的,是那些材料娇贵、污层顽固、容错空间极小的活。
原理先说清楚:波长决定吸收,参数决定分寸
激光清洗的基本原理,是不同材料对不同波长的激光吸收率不同。理想状态下,污染物对特定波长的吸收远高于基材,能量被污层吃掉,基材安然无恙。但现实工况远比理想复杂:污层厚度不均、基材成分多样、表面状态各异,这些都需要用功率、脉宽、重复频率、扫描速度等参数去一一适配。
"功率只是变量之一,而且是最容易被高估的一个。"顿磊激光技术负责人说,"同样一台设备,参数组合不同,结果可以从'完美清洗'变成'基材报废'。我们的价值在于,每一类工况背后都有一套经过反复验证的参数库。"
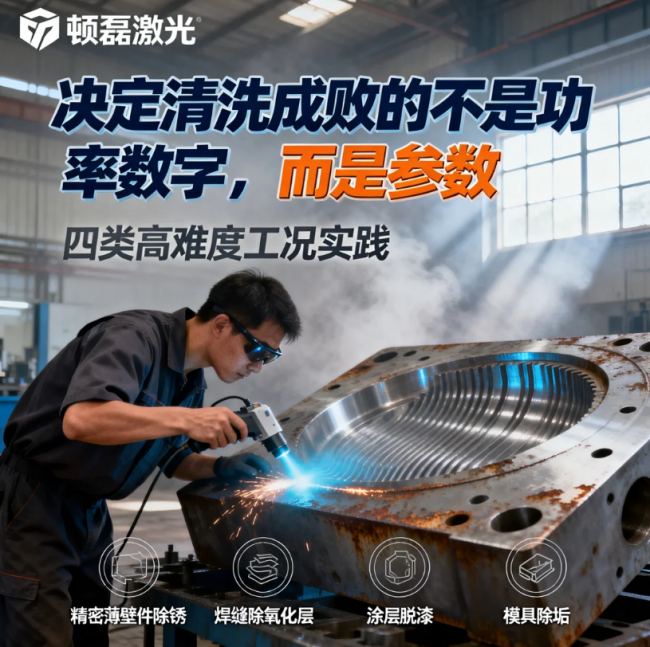
四类高难度工况,四种参数思路
除氧化皮:控热输入,防过洗。热轧件、锻件表面的氧化皮层致密且附着牢固,功率低了洗不透,功率高了容易伤及基材甚至造成局部过烧。顿磊的做法是匹配连续输出与扫描路径,把热输入控制在氧化皮与基材的临界区间内。
模具清洗:脉冲光源,瞬间气化。模具型腔的橡胶残留、硫化沉积物,用脉冲激光照射时污层瞬间气化剥离,而金属基材因吸收特性不同基本不受影响。这一类活对脉宽和单脉冲能量的配比要求精细,直接决定型面精度是否受损。
木器除漆:短脉宽、低单脉冲能量、高重复频率。木头是对热最敏感的基材之一,参数窗口非常窄。顿磊采用短脉宽压缩热作用时间,用低单脉冲能量避免烧灼木纤维,再以高重复频率保证除漆效率——三个参数咬合在一起,才能做到漆层剥离而木纹完好。
石材清洗:逐微米剥离,停在指定层位。石材清洗可以理解为"反向3D打印"——激光逐微米剥离表面污层,操作者可以精确停在指定层位。这一特性使它在古建修缮、幕墙翻新、文物修复中具有不可替代性:污渍清除,石材本体的历史包浆与结构完整性得以保留。
工艺壁垒,是参数背后的积累
参数不是抄来的,是试出来的。顿磊在打样、代加工和租赁服务中积累的,正是覆盖各类基材与污层组合的参数数据库和现场判断经验。这也是顿磊敢于提供免费打样和免费试洗的底气所在——工况再难,先在实验台上跑通,再交付给客户。
对采购方而言,评估激光清洗设备时,与其盯着功率数字,不如多问一句:你们做过和我工况最接近的实验吗?参数是谁调的?这个问题的答案,往往比任何宣传页都更能说明一家厂家的真实水平。